 English
 Español
 Português

Respuesta breve: un buen utensilio de acero inoxidable con acabado satinado debe presentar un grano fino, continuo y coherente en todas las zonas visibles, sin cruces de lijado, parches de brillo, quemaduras, picaduras ni transiciones irregulares alrededor de asas y bordes. Para una compra B2B, la expresión «acabado satinado» no es suficiente: el comprador debe definir la dirección del grano, las superficies incluidas, una muestra patrón, las condiciones de inspección, los defectos permitidos y la protección durante el empaque.
Esta guía está dirigida a importadores, mayoristas, distribuidores y marcas privadas que necesitan convertir una preferencia estética en un requisito verificable. El artículo no repite la selección general de tamaños, fondos y configuraciones explicada en la guía de compra de ollas y sartenes de acero inoxidable. El enfoque aquí es más específico: cómo comparar, aprobar y recibir utensilios satinados con una apariencia consistente entre muestras, lotes y reposiciones.
¿Qué es exactamente un acabado satinado?
El acabado satinado es una superficie mecánicamente trabajada que muestra una textura fina y una reflectividad menor que la de un pulido espejo. En utensilios de cocina, el satinado suele verse como líneas paralelas suaves creadas por una banda, rueda o almohadilla abrasiva. La textura difunde la luz, reduce los reflejos definidos y produce una apariencia profesional que tolera mejor las huellas y el desgaste cotidiano.
El término comercial no describe por sí solo un proceso universal. Algunas fábricas llaman satinado a un cepillado visible; otras reservan el término para una textura más suave y menos reflectante. La referencia de worldstainless sobre tratamientos superficiales distingue acabados cepillados, satinados y espejo, pero incluso dentro de una categoría puede variar la apariencia. Por esa razón, la compra debe basarse en una muestra física y no únicamente en el nombre del acabado.
¿En qué se diferencia el satinado del espejo y del cepillado?
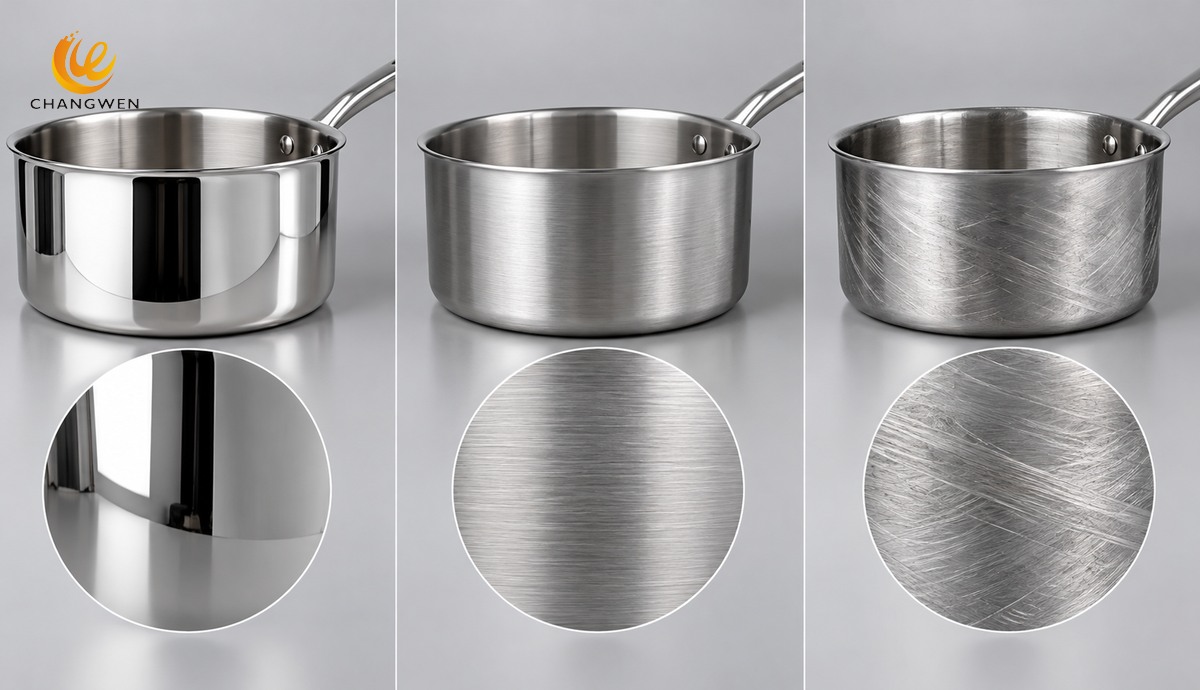
El pulido espejo produce reflejos definidos y una presentación llamativa, pero también hace visibles las huellas, las manchas de agua y las rayas individuales. El satinado reduce el contraste de esos rastros porque su textura distribuye la luz. El cepillado más marcado comparte una dirección de grano, aunque sus líneas suelen ser más evidentes y pueden dominar visualmente una pieza pequeña.
El satinado es una buena elección cuando el producto debe mantener una apariencia ordenada durante el uso frecuente. El espejo suele funcionar mejor para líneas de regalo o exhibiciones donde el brillo es parte central de la propuesta. Un diseño combinado puede utilizar satinado en el interior y espejo en el exterior, o satinado en el cuerpo con detalles brillantes; en ese caso, la frontera entre acabados debe formar parte de la inspección.
| Criterio | Satinado | Espejo | Cepillado marcado |
|---|---|---|---|
| Reflectividad | Media o baja | Alta | Baja a media |
| Huellas visibles | Menos evidentes | Muy evidentes | Moderadas |
| Rayas de uso | Se disimulan si siguen el grano | Destacan por contraste | Pueden mezclarse con la textura |
| Riesgo de lote desigual | Cambio de tono o grano | Ondas y pérdida de claridad | Diferencias de dirección |
| Uso típico | Residencial diario y profesional | Presentación premium | Diseño técnico o industrial |
¿El acabado satinado mejora el rendimiento de cocción?
El satinado no mejora por sí solo la distribución del calor, la retención térmica ni la compatibilidad con inducción. Esas propiedades dependen de la construcción del cuerpo, el material conductor, el espesor, el diámetro útil del fondo y la planitud. Un acabado uniforme puede transmitir una impresión de calidad, pero no compensa un disco pequeño, un cuerpo excesivamente flexible o un mango mal fijado.
Una superficie interior satinada tampoco convierte el acero inoxidable en antiadherente. La adherencia de los alimentos depende principalmente del precalentamiento, la temperatura, la humedad y la grasa utilizada. El comprador debe evaluar la superficie, el desempeño térmico y la ergonomía mediante criterios separados para evitar que una buena apariencia oculte una construcción inadecuada.
¿Qué grado de acero debe especificarse?
La textura satinada no confirma el grado químico del acero. Varias aleaciones pueden recibir una apariencia parecida después del acabado, por lo que el comprador debe indicar el material de cada componente y solicitar documentación trazable. La cuba interior, la pared exterior, la base magnética, las asas y los accesorios pueden cumplir funciones distintas y no necesariamente utilizan el mismo grado.
La selección debe considerar el mercado de destino, el contacto alimentario, la exposición a sal o ácidos, el proceso de conformado y la inducción. La guía técnica de la EDQM sobre metales y aleaciones en contacto con alimentos describe principios y métodos de ensayo relevantes, pero cada país puede exigir documentación específica. Para comparar composiciones comunes, el sitio también explica las diferencias entre 18/8, 18/10 y grados de acero inoxidable.
¿Cómo se define la dirección correcta del grano?
La dirección del grano debe ser intencional y repetible. En una pared cilíndrica, las líneas horizontales suelen rodear el cuerpo; en una tapa o fondo plano, el diseño puede ser circular o radial. Ninguna orientación es automáticamente superior, pero mezclar direcciones en una misma zona visible crea parches que cambian con la luz y parecen reparaciones.
La especificación debe incluir un dibujo con flechas para cada superficie. Una frase como «satinado uniforme» deja abierta la interpretación en el borde, el fondo y las zonas cercanas a las asas. El dibujo también debe señalar dónde puede terminar el grano y cómo debe resolverse la transición hacia una banda espejo, una base encapsulada o un componente soldado.
¿Qué defectos son frecuentes en una superficie satinada?
El grano cruzado aparece cuando una segunda pasada corta la dirección principal. El cruce puede ser corto y localizado o formar una zona amplia con apariencia de remolino. En una cara principal, incluso una marca superficial puede ser visible porque refleja la luz en otro sentido. El control debe distinguir una línea aislada de una reparación extensa.
Las bandas de brillo son áreas más claras u oscuras causadas por presión desigual, desgaste del abrasivo, velocidad irregular o solapamiento de pasadas. Estas bandas no siempre tienen relieve perceptible, pero aparecen al girar el utensilio. La inspección bajo luz lineal permite observar si el tono cambia de forma abrupta.
Las marcas de parada se forman donde la herramienta se detiene, cambia de ángulo o vuelve a entrar en contacto. Suelen verse cerca de un borde, una unión o un asa. Una buena planificación del proceso mueve la transición a una zona menos visible o utiliza herramientas adecuadas para mantener la textura.
Las picaduras y puntos oscuros pueden proceder del material, de contaminación o de etapas anteriores de fabricación. Un residuo removible no debe confundirse con una cavidad real: la pieza se limpia con el método acordado, se seca y se reinspecciona. Una picadura profunda no se corrige simplemente aumentando el brillo alrededor.
Las quemaduras y cambios de color indican calor excesivo, contaminación o un proceso de unión que no fue restaurado correctamente. Un halo cerca de una soldadura puede afectar el aspecto del conjunto, aunque el resto del grano sea uniforme. La aceptación debe considerar tamaño, contraste, ubicación y repetición en la muestra.
¿Cómo se inspecciona el satinado de forma repetible?
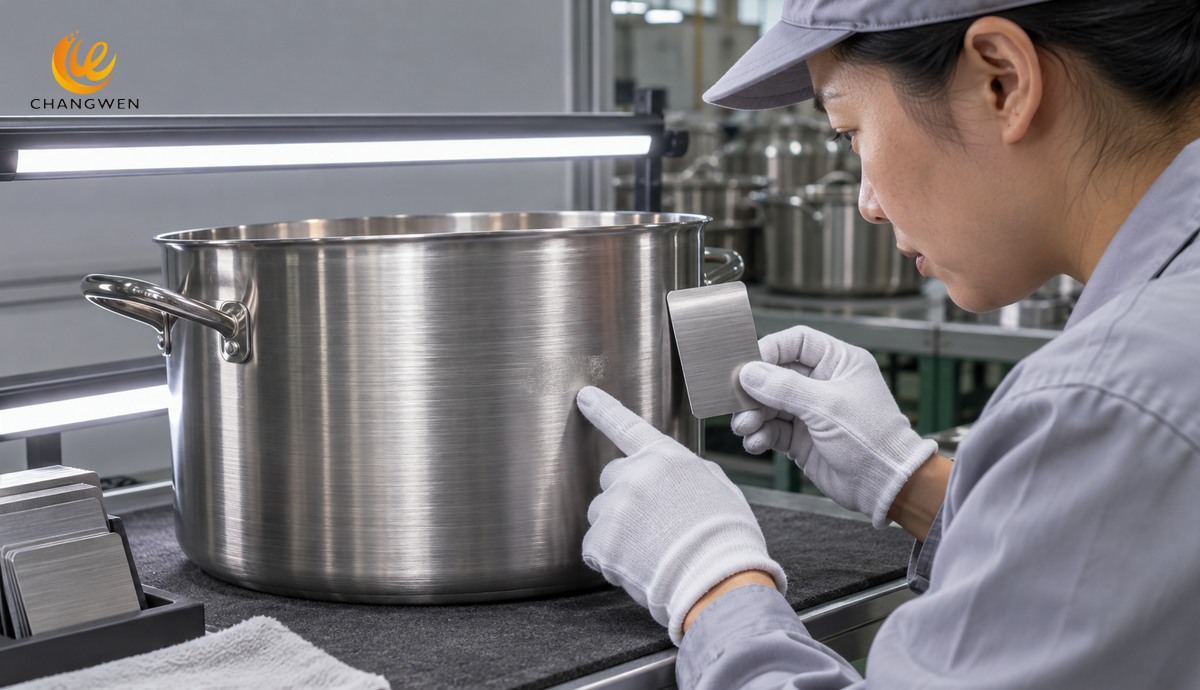
La inspección requiere luz neutra, una distancia fija, un ángulo definido y una muestra limpia. El inspector gira lentamente el utensilio mientras observa la continuidad de la textura y los cambios de tono. La iluminación difusa muestra la apariencia general; una fuente lineal colocada lateralmente ayuda a revelar solapamientos, reparaciones y rayas que cruzan el grano.
Un protocolo simple debe indicar el tipo de iluminación, el tiempo de observación y si se permite magnificación. Inspeccionar a pocos centímetros bajo una luz extremadamente dura puede detectar micromarcas irrelevantes para el consumidor; revisar desde demasiado lejos puede ocultar defectos visibles en una tienda. El criterio debe representar el uso real y, al mismo tiempo, ser reproducible entre fábrica, inspector y comprador.
¿Es suficiente especificar un valor Ra?
Ra resume la desviación media del perfil medido, pero no describe completamente la dirección, el brillo, la longitud de las líneas ni las bandas visibles. Dos superficies pueden presentar valores similares y verse diferentes porque una tiene grano regular y la otra combina trazos, ondas o parches. La guía de worldstainless sobre medición de rugosidad advierte que los resultados también pueden variar por instrumento, laboratorio y operador.
Un límite de rugosidad es útil cuando existe una necesidad funcional y las partes acuerdan el método. La especificación debe indicar equipo, orientación de la medición, longitud de evaluación, número de puntos y preparación de la muestra. Para utensilios de consumo, el valor funciona mejor junto con una muestra patrón y una inspección visual, no como sustituto de ellas.
¿Cómo dividir el producto en zonas de apariencia?
La zonificación asigna requisitos más estrictos a las superficies que el comprador ve primero. La zona A puede incluir la pared exterior frontal, la parte superior de la tapa y el mango visible. La zona B puede cubrir la parte posterior, el área próxima a las fijaciones y la pared inferior. La zona C suele incluir el fondo exterior, las cavidades y las superficies ocultas durante la exhibición.
El mismo defecto puede recibir una decisión distinta según su zona. Una variación leve cerca del fondo puede no afectar la venta, mientras que un parche similar en el centro de la pared frontal cambia toda la presentación. Un plano con colores, dimensiones y fotografías de referencia reduce discusiones mucho mejor que una exigencia general de «acabado perfecto».
¿Qué debe incluir la especificación de compra?
La especificación debe identificar las piezas satinadas, la dirección del grano, el nivel visual aprobado, las zonas, la preparación antes del control, las condiciones de luz y la lista de defectos. También debe indicar si el interior y el exterior comparten acabado, cómo se tratan los cantos y qué apariencia deben tener las áreas soldadas, remachadas o estampadas.
Una redacción útil puede ser: «Pared exterior con acabado satinado direccional según muestra patrón; grano horizontal continuo y tono uniforme en zona A; sin marcas cruzadas, quemaduras, picaduras ni parches de reparación visibles bajo iluminación neutral a la distancia acordada». Esta frase es más controlable que indicar únicamente «No. 4» o un número de grano sin definir el resultado sobre la pieza conformada.
¿Cómo se aprueba una muestra patrón?
La muestra patrón debe proceder de un proceso representativo de la producción. El comprador la revisa limpia, sin película, bajo la luz acordada y junto con los componentes del juego. Después se documentan la dirección, el tono, los límites y las zonas, y cada parte conserva una muestra identificada para futuras comparaciones.
Una fotografía no sustituye la muestra física porque la exposición, el balance de blancos y la compresión cambian el aspecto del satinado. Las imágenes son útiles para una tarjeta de defectos, pero deben tomarse con la misma luz, distancia y orientación. Un video de rotación puede mostrar transiciones de brillo, aunque tampoco reemplaza la textura real.
Los cambios de lámina, proveedor, abrasivo, máquina, velocidad, presión, geometría o fijación pueden alterar el acabado. La aprobación debe estar vinculada a un control de cambios: si se modifica una variable con riesgo visual, se produce y aprueba una nueva muestra antes de continuar el lote.
¿Qué pruebas acompañan la revisión estética?
El control del satinado no reemplaza la verificación dimensional y funcional. La muestra debe comprobar diámetro, altura, masa, capacidad, espesor, planitud, tapa, asas, vertido, estabilidad y compatibilidad con las fuentes de calor declaradas. La guía B2B de baterías de cocina ayuda a estructurar esas decisiones de portafolio y construcción.
Después de ciclos de calentamiento, lavado y secado, la pieza se observa nuevamente. La prueba permite detectar decoloración, residuos de proceso, corrosión localizada o variaciones alrededor de uniones. El objetivo no es exigir que una pieza usada permanezca visualmente nueva, sino comprobar que el acabado y la construcción se comportan de forma previsible en el escenario indicado.
¿Cómo se controla un lote de producción?
La inspección de lote compara una selección aleatoria con la muestra patrón. El plan de muestreo debe acordarse antes de fabricar y separar defectos críticos, mayores y menores. Un material incorrecto o un borde peligroso no pertenece a la misma categoría que una variación cosmética débil; mezclar severidades produce decisiones inconsistentes.
El inspector debe manipular la superficie con guantes limpios y realizar primero la revisión visual. Usar un calibrador o apilar piezas antes de observarlas puede crear rayas nuevas. Después de la apariencia se verifican medidas, función, empaque y etiquetado. La página de control de calidad de Changwen describe el contexto de inspección y fabricación disponible para proyectos personalizados.
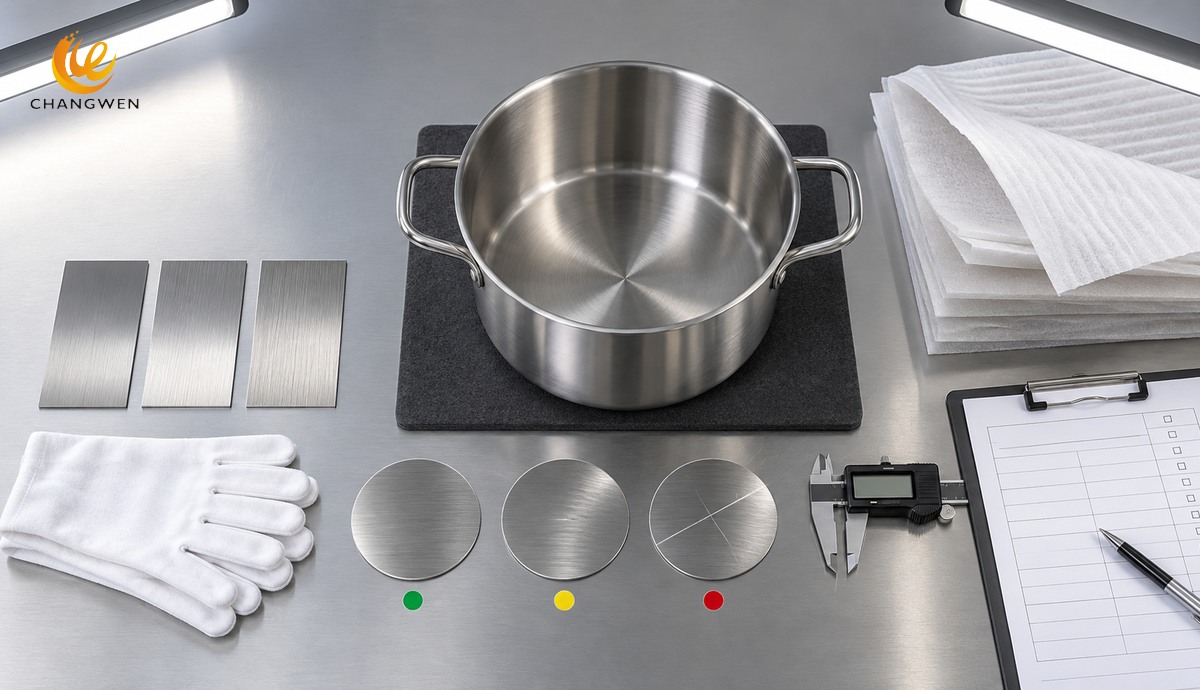
El informe debe registrar modelo, lote, cantidad revisada, fotografías, ubicación, tamaño y clasificación de cada defecto. La frecuencia también importa: una marca menor aislada no tiene el mismo significado que una banda repetida en muchas unidades. Un patrón repetitivo suele señalar una causa de máquina, herramienta o manipulación que debe corregirse antes del envío.
¿Cómo protege el empaque una superficie satinada?
El satinado oculta parte del desgaste, pero una raya profunda que cruza el grano sigue siendo visible. El contacto entre ollas, tapas, asas o accesorios durante la vibración puede destruir un lote aceptado. El empaque debe impedir metal contra metal mediante bolsas limpias, separadores suaves, fijación de componentes y una secuencia de montaje que no arrastre piezas sobre la pared.
La película o bolsa no debe transferir adhesivo, aceite o color durante el almacenamiento. Una prueba de transporte debe terminar con la misma inspección visual utilizada antes del empaque. Si la superficie solo se revisa antes de cerrar la caja, el control no detecta el daño que recibirá el cliente.
El desembalaje también debe ser seguro. El usuario no debería necesitar una cuchilla cerca del metal ni extraer una tapa frotándola contra el cuerpo. Una instrucción sencilla y separadores bien posicionados reducen reclamaciones que pueden parecer defectos de pulido aunque hayan ocurrido después de la fabricación.
¿Cómo se limpia y mantiene el satinado?
La limpieza habitual debe seguir la dirección del grano con una esponja suave y un producto compatible con acero inoxidable. Frotar transversalmente con un abrasivo agresivo puede crear una zona cruzada más brillante. Después del lavado, el secado reduce las marcas minerales, aunque esas marcas suelen ser menos visibles que sobre un acabado espejo.
Las manchas térmicas, la cal y los residuos quemados requieren tratamientos diferentes. Conviene comenzar por el método menos agresivo indicado por el fabricante. El artículo sobre mantenimiento de sartenes de acero inoxidable ofrece recomendaciones complementarias, pero cualquier restauración debe evitar alterar el patrón satinado.
¿Cuándo conviene elegir satinado?
El satinado conviene a productos destinados a uso diario, cocinas profesionales, venta minorista práctica y clientes sensibles a huellas o marcas. Su estética discreta comunica durabilidad y puede mantener una apariencia uniforme durante más tiempo. También es una buena base para líneas que combinan detalles pulidos, colores o accesorios contrastantes.
El espejo puede ser preferible cuando el brillo es central en la presentación o cuando el mercado espera una apariencia de regalo. Un satinado muy marcado puede no encajar en una línea minimalista que busca una textura casi lisa. La decisión debe equilibrar posicionamiento, mantenimiento, costo de proceso, empaque y expectativa del usuario, no basarse en que un acabado sea universalmente superior.
¿Cómo comparar cotizaciones equivalentes?
Dos precios solo son comparables si cubren el mismo material, construcción, acabado, control y empaque. El comprador debe enviar una especificación común con planos, muestra patrón, cantidad, pruebas y documentación. La guía para comparar cotizaciones con especificaciones equivalentes explica cómo normalizar términos y riesgos antes de elegir proveedor.
Solicite que cada proveedor identifique qué áreas reciben acabado manual, cómo controla el grano cerca de uniones, cuándo cambia los abrasivos, cómo evita contaminación y cuándo coloca la protección. Una oferta barata puede incluir menos pasos, tolerancias visuales más amplias o empaque básico. Separar estas diferencias evita atribuir el precio únicamente a la eficiencia.
¿Qué documentos deben acompañar la muestra y el lote?
Los documentos deben vincular la apariencia aprobada con el producto real. El expediente puede incluir plano, especificación de materiales, registro de la muestra patrón, tarjeta fotográfica de defectos, informe dimensional, resultados de pruebas aplicables y lista de empaque. Cada documento debe identificar modelo, revisión y fecha para que una modificación posterior no se confunda con la versión aprobada.
Los certificados de materia prima o ensayos de contacto alimentario responden a preguntas diferentes del control visual. Un informe químico no demuestra que el grano sea uniforme, y una muestra bonita no demuestra el grado de acero. La trazabilidad funciona cuando el comprador puede relacionar el certificado, la orden, el lote y las unidades inspeccionadas sin depender de una descripción genérica.
Para una marca privada también conviene conservar la aprobación de logotipo, posición, color de accesorios, etiqueta y caja. El conjunto de documentos forma una referencia única para producción, control y reposición. Cuando una segunda orden se fabrica meses después, esa referencia evita que la expresión «igual que la vez anterior» sea el único criterio disponible.
Lista de verificación antes de emitir la orden
- Defina el usuario, el canal y la razón comercial para elegir satinado.
- Especifique el grado y el espesor de cada componente.
- Marque las zonas satinadas, brillantes y ocultas en el plano.
- Indique la dirección del grano en cada superficie visible.
- Apruebe una muestra física representativa de la producción.
- Documente iluminación, distancia, ángulo y limpieza de inspección.
- Clasifique grano cruzado, bandas, picaduras, quemaduras y rayas.
- Separe los controles estéticos de los dimensionales y funcionales.
- Acuerde muestreo, severidad, informe y acciones correctivas.
- Valide el empaque mediante transporte y reinspección.
Conclusión: el satinado debe comprarse como un resultado controlado
Los utensilios de acero inoxidable con acabado satinado ofrecen una combinación útil de apariencia profesional, menor visibilidad de huellas y mantenimiento práctico. La calidad, sin embargo, depende de la uniformidad del grano, la coherencia entre componentes y la protección del producto. Una compra sólida utiliza planos, muestra patrón, zonas de inspección, tarjeta de defectos, pruebas funcionales y empaque validado.
Changwen ofrece fabricación mayorista de utensilios de cocina de acero inoxidable, servicios OEM/ODM y desarrollo para marcas privadas. El proyecto puede incluir selección de materiales, construcción, acabado satinado, logotipo, empaque y criterios de control según el mercado objetivo. Consulte los servicios OEM y ODM, revise las opciones de menaje de cocina personalizado o contacte con Changwen para solicitar una muestra y una cotización mayorista.


